


플라스틱 부품에 다른 벽 두께의 영향
메시지를 남겨주세요
플라스틱 부품에 다른 벽 두께의 영향
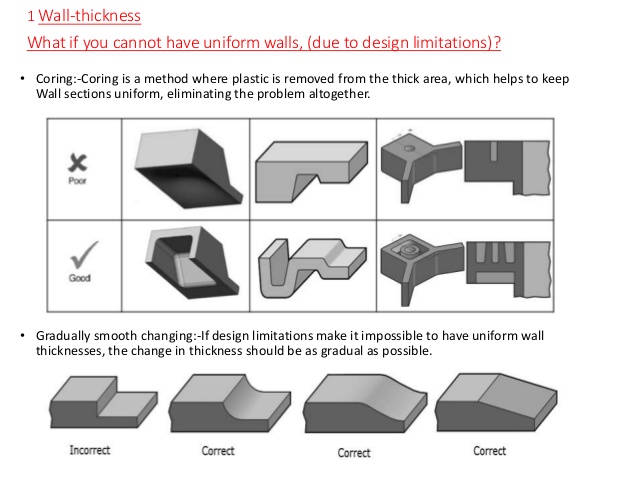
사출 성형 플라스틱 부품의 수축률은 사용 된 재료와 벽 두께에 따라 다릅니다. 균일 한 벽 두께를 설계하면 상당한 수축률 제어가 가능합니다. 반면, 균일하지 않은 벽은 충전 중 큰 압력 강하, 수축률의 현저한 차이 및 휨 또는 유사한 결함을 유발할 수있는 사출 성형 부품 내의 내부 응력으로 이어질 수 있습니다.
예를 들어, 부품 내부의 두꺼운 영역은 플라스틱이 공구를 채우는 방식을 변경하는 "주자"역할을 할 수 있습니다. 용융 플라스틱은 가장 쉬운 경로를 따르는 것을 선호하므로 흐름은 항상 두꺼운 벽 부분을 우선합니다. 결과적으로, 용융 된 재료는 일부 위치에서 앞서 경주 한 다음 나머지 공간을“백필”할 수 있습니다. 갇힌 공기가 빠져 나갈 수 있도록 통풍이 잘되지 않는 경우 특히 문제가 될 수 있습니다.
다른 벽 두께의 주요 영향
게임 도전
사출 성형 부품을 게이팅 할 때는 가장 두꺼운 부분으로 들어가서 더 얇은 영역으로 흘러가는 것이 중요합니다. 충전 후 부품을 올바르게 포장하는 데 필요합니다. 플라스틱은 냉각 단계 동안 부품 세부 사항으로 계속 흘러 들어가도록 용융 된 재료의 유로가 열려 있어야합니다. 얇은 벽으로 게이팅하거나 얇은 영역을 통과하여 재료를 더 두꺼운 영역으로 옮기면 흐름이 불규칙해질 수 있습니다. 더 얇은 영역은 동결 및 응고되어 팩상의 추가 물질이 부품의 두꺼운 부분에 도달하는 것을 방지합니다. 이로 인해 두꺼운 영역에서 언더 패킹 상태로 인해 수축이 증가하여 부품이 싱크 및 / 또는 뒤 틀릴 수 있습니다.
냉각 속도
다양한 사출 성형 벽 두께도 냉각 속도에 영향을 줄 수 있습니다. 두꺼운 영역은 응고하는 데 시간이 오래 걸립니다. 결과적으로, 전체 부품이 충분히 식을 때까지 공구에 남아 있어야합니다. 품질 문제는 아니지만 사이클 시간이 연장됩니다. 전체 부품을 같은 시간에 식히는 것이 더 효율적입니다.
응력
유동 플라스틱의 전단 응력은 균일하지 않은 벽 두께의 영향을받을 수 있습니다. 일정한 충진 속도에서 얇은 영역은 흐름을 더 빠르게 이동시켜 공정의 전단 응력을 증가시킵니다. 부품에 걸쳐 다른 정도의 전단 응력이 휨을 촉진합니다. 이 동일한 전단 응력은 섬유 보강재와도 정렬됩니다. 섬유는 유동 방향으로 90도에 비해 유동 방향이 훨씬 더 강하며, 가변 강성도 뒤 틀릴 수 있습니다.
외관
다양한 벽 두께의 가장 큰 영향 중 하나는 사출 성형 부품의 외관에 어떤 영향을 미치는지에 대한 것입니다. 벽 두께가 다양하면 바람직하지 않은 싱크 및 흐름 선과 같은 외관상의 문제가 발생할 수 있습니다. 또한, 캐비티 표면의 광택 또는 조직을 냉각시키고 픽업하기 위해 캐비티 접촉을 유지하는 것이 어려울 수있다.
제조 디자인 (DFM)의 중요성
대부분의 비 균일 벽 두께는 원래 부품 설계의 일부이며, 특히 작고 복잡한 다기능 부품의 두께입니다. 예를 들어, 어셈블리의 결합 구성 요소를위한 공간이 부족하여 플라스틱 벽이 얇아 질 수 있습니다. 이렇게하면 디자인 문제가 해결되지만 부품을 성형하기가 더 어려워집니다.
대부분의 설계자들은 균일하지 않은 벽 두께로 인한 성형 어려움을 알고 있지만, 이러한 두께는 일반적으로 적절한 기능성을 위해 필요합니다. 따라서, 설계자들은 사출 성형기가이를 실현할 것으로 기대합니다. 초기 설계 단계에서 DfM (Design for Manufacturability) 분석을 수행하면 가변적 인 벽 두께와 생성되는 공정 문제를 줄일 수있는 잠재적 인 설계 수정을 식별 할 수 있습니다.
연락하기

info@deepmould.com
스카이프 : 딥 몰드


